ตะแกรงเหล็กฉีกชุบกัลวาไนซ์/Hot Dip Galvanized
ตะแกรงเหล็กฉีกชุบกัลวาไนซ์/Hot Dip Galvanized
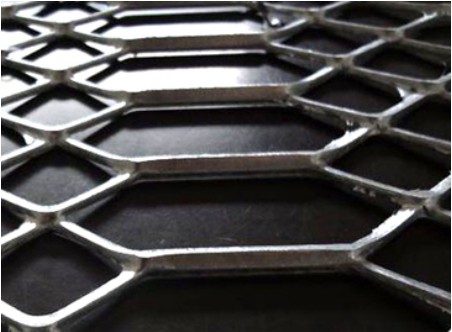
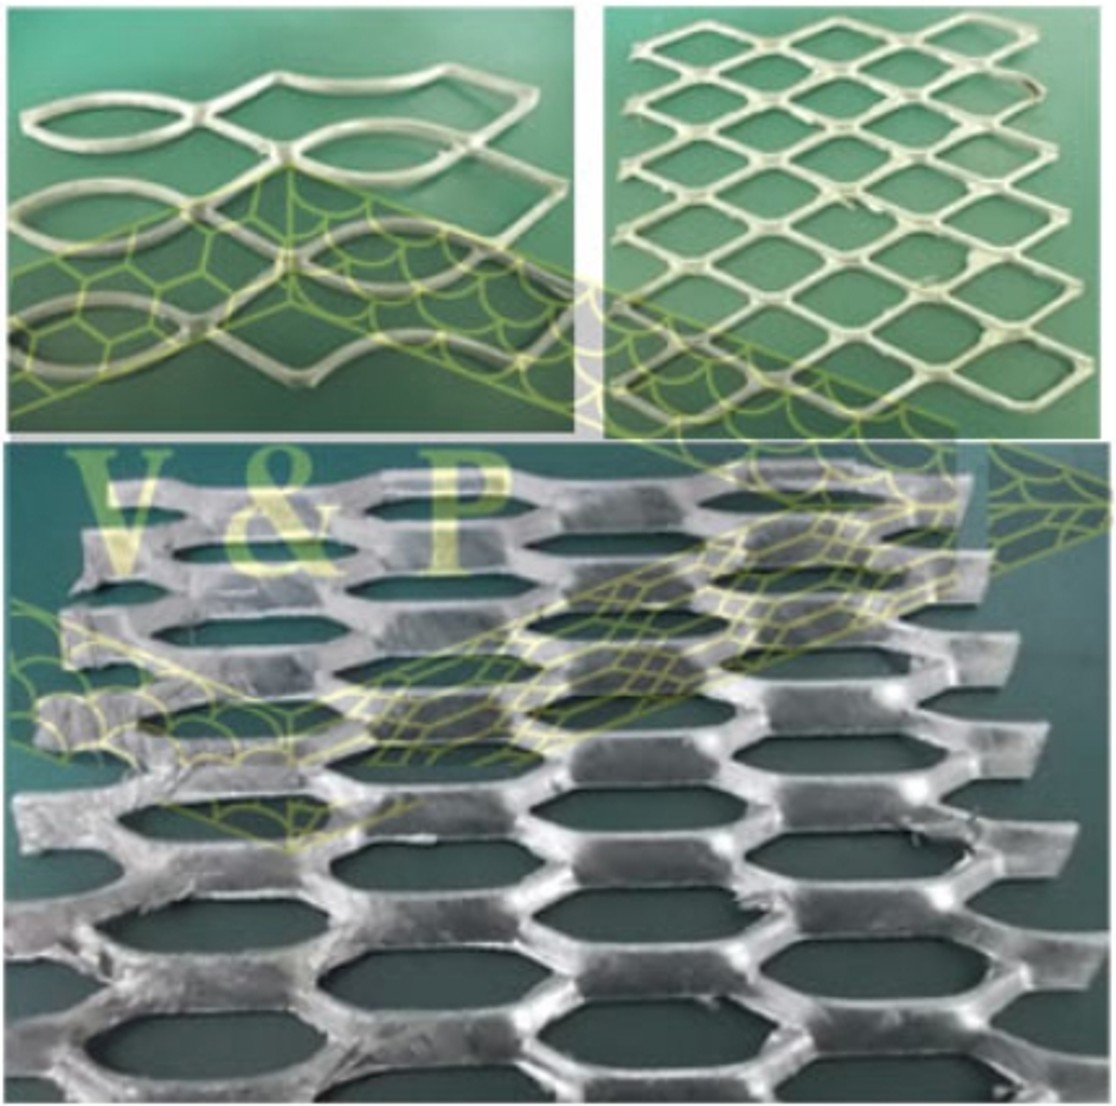
ชุบกัลวาไนซ์(Hot-dip Galvanizing)
การกัลวาไนซ์ที่นิยมกันมากคือการชุบสังกะสีแบบจุ่มร้อน โดยจะชุบเหล็กลงไปในบ่อสังกะสีเหลวที่กำลังหลอมละลายในอุณหภูมิประมาณ 435-455 องศาเซลเซียส ซึ่งสังกะสีจะเคลือบติดกับพื้นผิวเหล็กหนามากขึ้นตามระยะเวลาที่แช่ในบ่อ โดยทั่วไปจะมีความหนาของชั้นเคลือบประมาณ 65 – 300 ไมครอน เหล็กกัลวาไนซ์ที่ชุบสังกะสีแบบจุ่มร้อนเหมาะสำหรับการใช้งานเป็นส่วนประกอบของอาคารที่อยู่ภายนอกบ้าน ส่วนกลางแจ้ง หรือในบริเวณที่ต้องเจอกับความชื้นเป็นประจำ เช่น โครงสร้างหลังคา เสาธง เสาโคมไฟถนน โครงคร่าวผนัง รางน้ำฝน
ข้อดี/ข้อเสีย
-มีความยุ่งยากในการชุบ เพราะการชุบประเภทนี้ชิ้นงานจะมีความหนามากดังนั้นต้องเผื่อพื้นที่ในการชุบเพื่อไม่ให้เกิดผลกระทบในการใช้งานจริง เหมาะกับงานที่ต้องการการป้องกันจากการเกิดสนิมในสภาพกลางแจ้ง
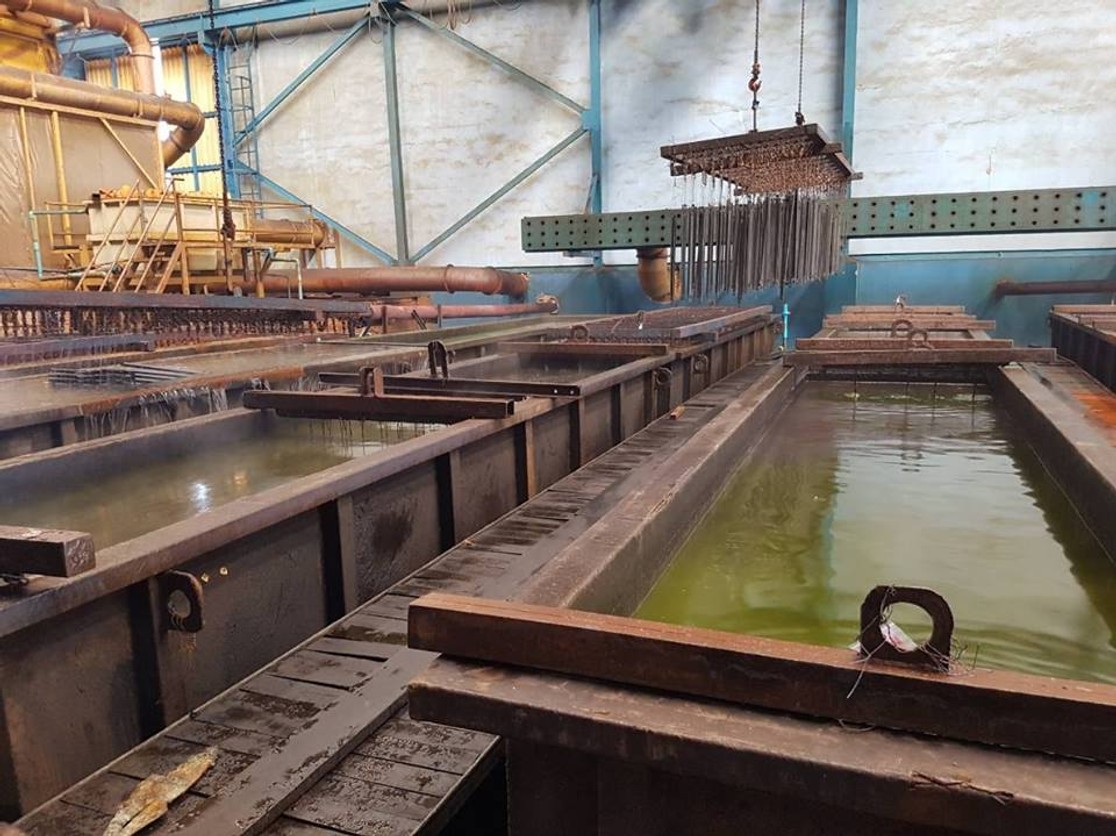
ขั้นตอนการชุปกัลวาไนท์
1. การกำจัดสิ่งสกปรก (soil and grease removal – caustic cleaning) โดยใช้สารละลายด่างล้างสิ่งสกปรก คราบไขมันต่าง ๆ ตลอดจนถึงเศษดินออกให้สะอาด
2. การล้างด้วยน้ำ (rinsing) ใช้น้ำสะอาดล้างชิ้นงานที่ผ่านการแช่สารละลายด่าง และสารละลายกรดเพื่อกำจัดสภาพด่างและกรดออกจากผิวชิ้นงาน
3. การกัดด้วยกรด (pickling) ใช้สารละลายกรด เช่น กรดซัลฟิวริก กรดไฮโดรคลอริก ทำความสะอาดผิวโลหะ เพื่อกำจัดฟิล์มออกไซด์และสิ่งปนเปื้อนผิวโลหะออกไป
4.การแช่น้ำยาประสาน (fluxing) นำชิ้นงานเหล็กมาแช่ในน้ำยาประสาน (สารละลายซิงค์แอมโมเนียมคลอไรด์ – zinc ammonium chloride solution) เพื่อปรับความตึงผิวของเหล็กให้มีความเหมาะสมกับการเคลือบด้วยสังกะสีหลอม เหลว
5. การชุบเคลือบสังกะสี (galvanizing) นำชิ้นงานที่จะชุบเคลือบไปแช่ในอ่างสังกะสีหลอมเหลว (อุณหภูมิประมาณ 435 – 455 ๐C) สังกะสีจะเคลือบติดกับเนื้อเหล็กหนาขึ้นตามเวลาที่ทำการแช่
6. การตกแต่งสำเร็จ (finishing) เหล็กที่ชุบเคลือบสังกะสีเสร็จแล้ว จะถูกนำมากำจัดเอาสังกะสีส่วนเกินออกโดยใช้วิธีการเขย่า (vibrating) หรือการล้าง (draining) หรือการหมุนเหวี่ยง (centrifuging) จากนั้นลดอุณหภูมิชิ้นงานโดยนำไปเป่าลมเย็น หรือนำไปชุบของเหลว (quenching)
7. การตรวจสอบ (inspection) ชิ้นงานที่เคลือบสังกะสีแล้ว จะถูกส่งมาตรวจสอบความหนาของชั้นชุบเคลือบผิว